Pilipino
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pagsusuri ng Teknolohiya sa Produksyon ng Istraktura ng Bakal
Ⅰ. Pangkalahatang-ideya
Paggawa ng istraktura ng bakalay ang proseso ng pag-convert ng mga guhit ng disenyo sa mga pisikal na bahagi ng istruktura. Ang pangunahing nito ay ang pagproseso ng mga materyales na bakal sa mga kwalipikadong miyembro ng istruktura ng bakal bilang pagsunod sa mga kinakailangan sa disenyo sa pamamagitan ng mga pamamaraan ng paggawa ng pabrika, habang pinapanatili ang mga sectional na katangian ng bakal na karaniwang hindi nagbabago.
Ang teknolohiya ng produksyon ng mga istrukturang bakal ay karaniwang katulad ng sa mekanikal na pagmamanupaktura. Gayunpaman, dahil ang mga produktong istruktura ng bakal ay sa wakas ay binuo sa mga lugar ng konstruksiyon, ang mga proseso nito ay naglalagay ng higit na diin sa kontrol ng katumpakan at pag-iwas sa pagpapapangit.
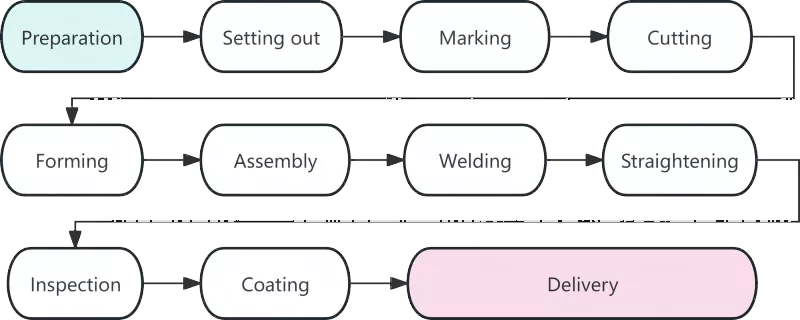
Ⅱ. Tsart ng Daloy ng Proseso ng Produksyon ng Istraktura ng Bakal
Ⅲ. Detalyadong Pagsusuri ng Bawat Pamamaraan sa Paggawa
|
Proseso |
Paglalarawan |
|
Paghahanda ng Materyal |
Ang paghahanda ng materyal ay nagmamarka ng simula ng paggawa ng istraktura ng bakal, at ang kalidad nito ay direktang nakakaapekto sa lahat ng kasunod na mga pamamaraan sa pagtatrabaho. Kabilang sa mga pangunahing gawain sa yugtong ito ang pagtanggap ng materyal, pag-aayos at paglilinis ng ibabaw. Matapos dumating ang mga bakal na materyales sa pabrika, ang kanilang mga materyal na sertipiko ay dapat suriin laban sa aktwal na mga produkto. Ang muling pagsusuri sa komposisyon ng kemikal at mga mekanikal na katangian ay dapat isagawa para sa mga bakal na ginagamit sa mga pangunahing bahagi ng istruktura. Ang mga deformed steel na dulot sa panahon ng transportasyon ay dapat ituwid gamit ang roller straighteners o hydraulic jacking machine. Ipinapakita ng karanasan na humigit-kumulang 80% ng mga dimensional na error sa pag-blangko ay nagreresulta mula sa hindi itinutuwid na mga hilaw na materyales. |
|
Lofting |
Ang lofting ay ang unang kritikal na hakbang para sa precision control sa paggawa ng istruktura ng bakal. Sa mga nakalaang platform o layout table, ang mga technician ay gumuhit ng mga full-scale component joints at outlines sa isang ratio na 1:1 alinsunod sa mga drawing drawing upang tukuyin ang mga hugis ng mga bahagi. Bilang karagdagan sa pag-verify ng mga sukat ng pagguhit, ang welding shrinkage allowance ay dapat na nakalaan ayon sa kinakailangan ng mga nauugnay na proseso. Sa pangkalahatan, ang allowance na 1 hanggang 1.5 millimeters ay dapat itabi para sa bawat butt weld. |
|
Pagmamarka |
Kilala rin bilang scribing, ang pagmamarka ay tumutukoy sa pamamaraan ng paggamit ng mga template upang markahan ang mga posisyon ng butas at mga linya ng machining para sa mga balangkas ng bahagi sa mga steel plate at mga seksyon. Ang prinsipyo ng "malalaking bahagi muna, maliliit na bahagi mamaya" ay sinusunod upang mapakinabangan ang rate ng paggamit ng materyal. Sa pamamagitan ng na-optimize na layout, ang kabuuang rate ng paggamit ng materyal ay maaaring umabot ng higit sa 85%, at maaari pa itong lumampas sa 92% pagkatapos ng nesting optimization. |
|
Pagputol |
Ang pagputol ay ang proseso ng paghihiwalay ng mga hilaw na materyales sa mga indibidwal na bahagi kasama ang mga markang linya. Kasama sa mga pangunahing pamamaraan ng pagputol ang gas cutting, plasma cutting at laser cutting. Ang malawakang paggamit ng numerical control cutting technology ay nagpabuti sa katumpakan at kahusayan ng paggawa ng istraktura ng bakal. Ang ilang mga cut surface ay kwalipikado para sa direktang hinang na walang pangalawang pagpoproseso ng gilid. |
|
Nabubuo |
Ang mga non-linear na bahagi tulad ng mga curved beam at baluktot na tubo ay dapat na hugis sa pamamagitan ng malamig na baluktot o mainit na baluktot. Ang malamig na baluktot ay ginagawa sa temperatura ng silid at naaangkop sa mga karaniwang curved na bahagi. Para sa mainit na baluktot, ang mga bakal ay pinainit sa 900-1100°C bago yumuko, na pinagtibay para sa makapal na mga plato o mga bahagi na may maliit na radii ng baluktot. |
|
Assembly |
Ang ibig sabihin ng pagpupulong ay pagsasama-sama ng mga naprosesong bahagi ayon sa hinihingi ng mga guhit at pansamantalang ayusin ang mga ito sa pamamagitan ng tack welding. Ang karaniwang pamamaraan ng pagpupulong ay ang mga sumusunod: Grind splice seams ng flange plates → Alisin ang mga burr sa web plates → Makamit ang tumpak na pagpoposisyon gamit ang assembly machine → Kumpletuhin ang pagpupulong ng single-sided T-section steel → I-flip ang assembly at tapusin ang pangkalahatang pagbuo. |
|
Hinang |
Ang welding ay ang pangunahing pamamaraan sa paggawa ng istruktura ng bakal na may mataas na teknikal na kinakailangan at mahigpit na kontrol sa kalidad. Kasama sa karaniwang ginagamit na paraan ng welding ang awtomatikong lubog na arc welding, CO₂ gas shielded welding at shielded metal arc welding. |
|
Pagtuwid |
Ang thermal stress na nabuo sa panahon ng hinang ay magdudulot ng pagpapapangit ng bahagi, na dapat alisin sa pamamagitan ng pag-straightening upang maibalik ang orihinal na geometric na hugis. Kasama sa mga karaniwang paraan ng straightening ang mechanical straightening, flame straightening at combined straightening. Ang pag-init sa parehong posisyon ay hindi dapat isagawa nang higit sa tatlong beses, at ang sobrang pag-init ay mahigpit na ipinagbabawal. |
|
Inspeksyon |
Tumatakbo sa buong proseso ng pagmamanupaktura, ang inspeksyon ay nagsisilbing pangunahing garantiya para sa kalidad ng produkto. Pangunahing sinasaklaw ng phased inspection ang raw material inspection, in-process inspection at post-welding inspection. Ang mga nakamamatay na depekto tulad ng mga bitak at hindi kumpletong pagsasanib ay hindi pinapayagan sa loob ng mga weld. |
|
Patong |
Nagbibigay ang coating ng anti-corrosion at proteksyon sa sunog para sa mga istrukturang bakal. Ang karaniwang coating system ay binubuo ng tatlong layer: zinc-rich epoxy primer, epoxy micaceous iron intermediate coat, at polyurethane o fluorocarbon topcoat. Ang patong na lumalaban sa sunog ay dapat ilapat sa maraming manipis na patong. Ang ambient temperature para sa pagpapatakbo ng coating ay hindi dapat mas mababa sa 5°C, ang relatibong halumigmig ay hindi dapat lumampas sa 85%, at ang temperatura sa ibabaw ng bakal ay dapat na hindi bababa sa 3°C na mas mataas kaysa sa dew point. |
|
Paghahatid mula sa Pabrika |
Ang paghahatid ay ang huling hakbang ng paggawa ng istraktura ng bakal. Ang mga bahagi na pumasa sa panghuling inspeksyon ay bibigyan ng mga natatanging serial number at marka. Ang mga bahagi ay dapat isama sa mga pangkat ayon sa pagkakasunud-sunod ng pag-install. Ang mga bloke ng kahoy o mga gasket ng goma ay dapat ilagay sa pagitan ng mga bahagi upang maiwasan ang mga gasgas ng patong. |
IV. Mga Uso sa Pag-unlad ng Modernong Istraktura ng Bakal na Teknolohiya sa Paggawa
Modernong istraktura ng bakalang pagmamanupaktura ay lalong matalino at mekanisado upang mapabuti ang katumpakan at kahusayan ng produksyon. Ang numerical control technology, awtomatikong welding, BIM application at virtual simulation para sa pre-assembly ay kumakatawan sa mga trend ng pag-unlad ng industriya sa hinaharap.
Ang produksyon ng istraktura ng bakal ay isang kumpletong sistema na nagtatampok ng malapit na konektadong mga proseso, mga kinakailangan sa mataas na katumpakan at mahigpit na kontrol sa kalidad. Ang bawat pamamaraan mula sa layout hanggang sa patong ay direktang nakakaapekto sa kalidad ng mga natapos na produkto. Sa malawakang paggamit ng mga matatalinong teknolohiya, mas mahigpit na pamantayan ang gagamitin para sa mga istrukturang bakal, na humahantong sa higit pang pagpapabuti sa kalidad ng produkto.
Mga Kaugnay na Balita
- Paano Piliin ang Naaangkop na Sukat para sa isang Steel Frame Horse Stable Construction?
- On-Site Steel Structure Assembly + Integral Hoisting Construction Workflow + Mga Pangunahing Pagsasaalang-alang
- Bakit Pumili ng Double Layer Prefab Steel Frame House Construction para sa Modernong Pamumuhay?
- Siyam na Pangunahing Punto para sa Disenyo at Konstruksyon ng Mga Gusaling Pabrika ng Istraktura ng Bakal
- Paano Mapapabuti ng Steel Structure Chicken Shed Construction ang Pamamahala ng Poultry Farm?
- Mga Gusaling Pang-industriya na "Locomotive-Style": Dapat bang Bakal o Konkreto ang Tanggapan na may 3 Palapag?
Mag-iwan ako ng mensahe